非线性补偿
功能说明
非线性补偿用于修正机台各轴在全行程范围内的非线性运动误差,包括 X、Y、Z 轴的非线性补偿以及各轴之间的垂直度补偿,是保证高精度测量的重要环节。
轴非线性补偿
以下以 X 轴为例说明操作步骤。Y 轴和 Z 轴的操作方法同理,只需将刻度尺与对应轴保持平行即可。
操作前准备
- 准备一把标准刻度尺
- 向设备供应商获取修改控制器权限
操作步骤
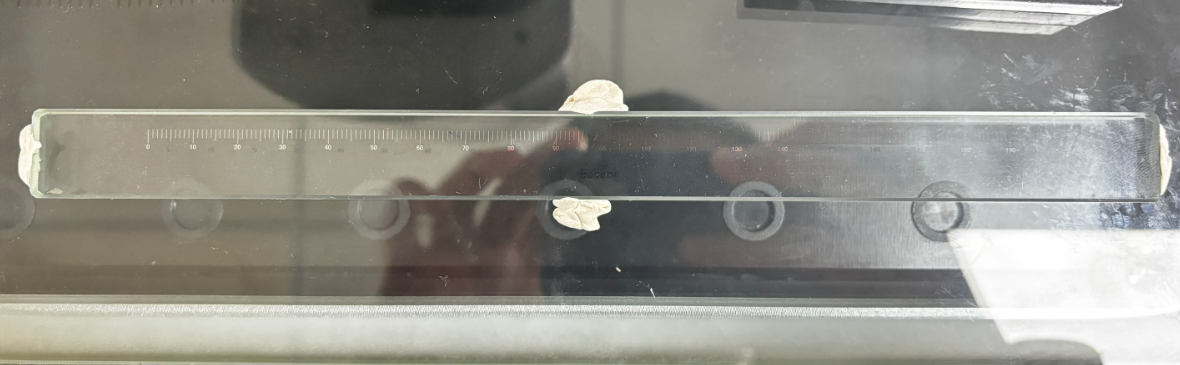
第一步:摆放刻度尺
将刻度尺放置在机台上,调整位置使刻度尺与需要补偿的轴保持平行。以 X 轴补偿为例,刻度尺方向应与 X 轴平行。
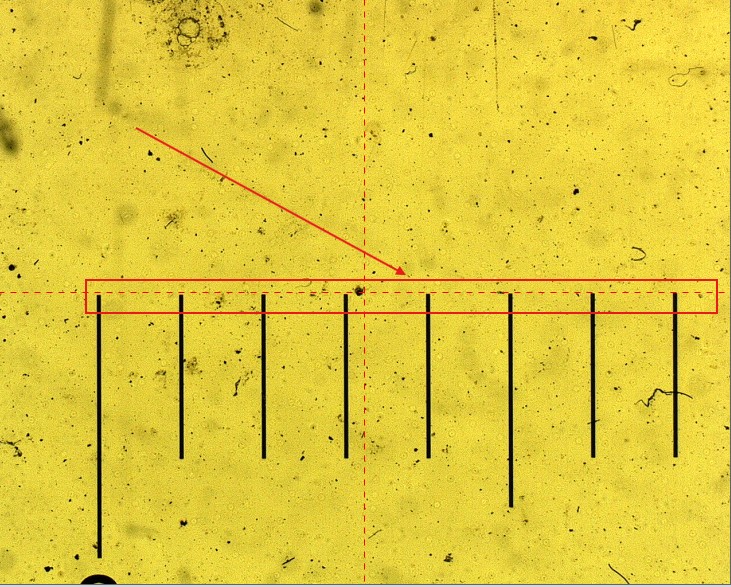
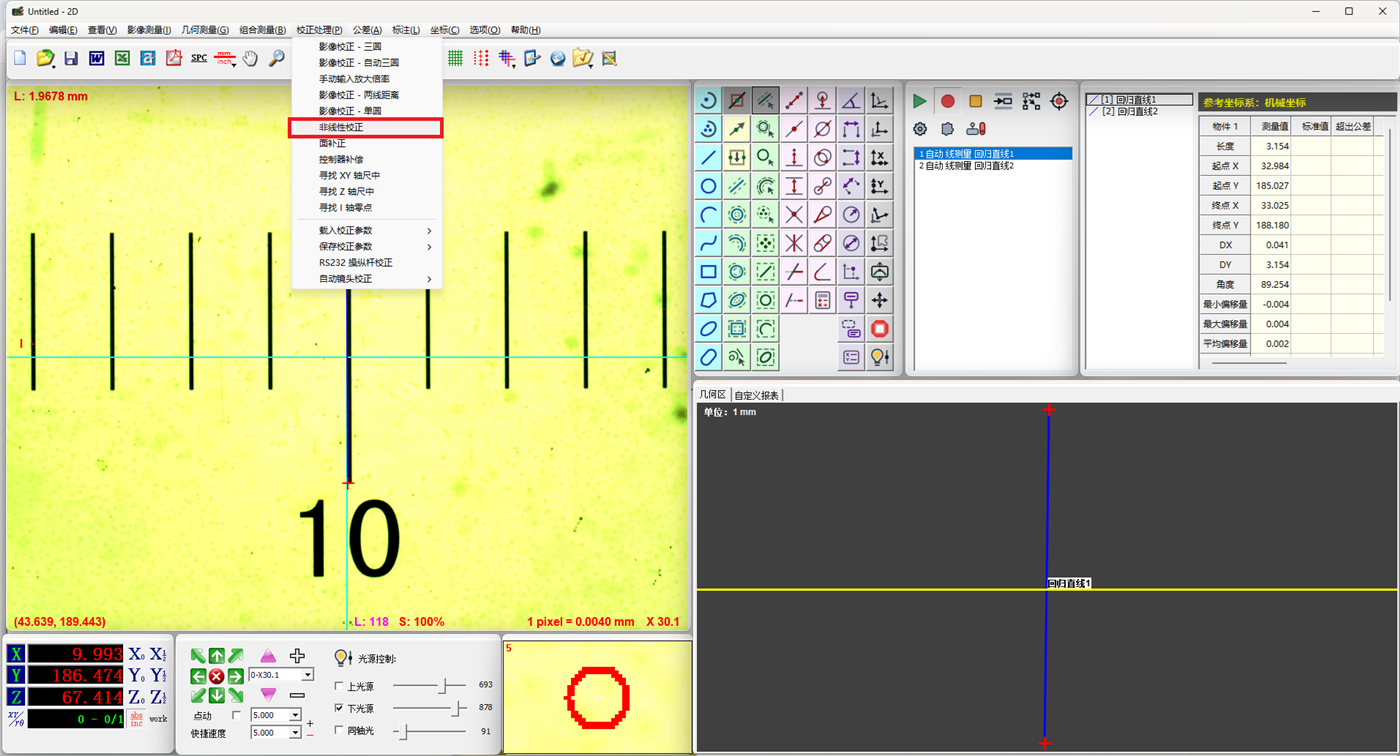
第二步:打开非线性校正
点击菜单栏中的校正处理,选择非线性校正。
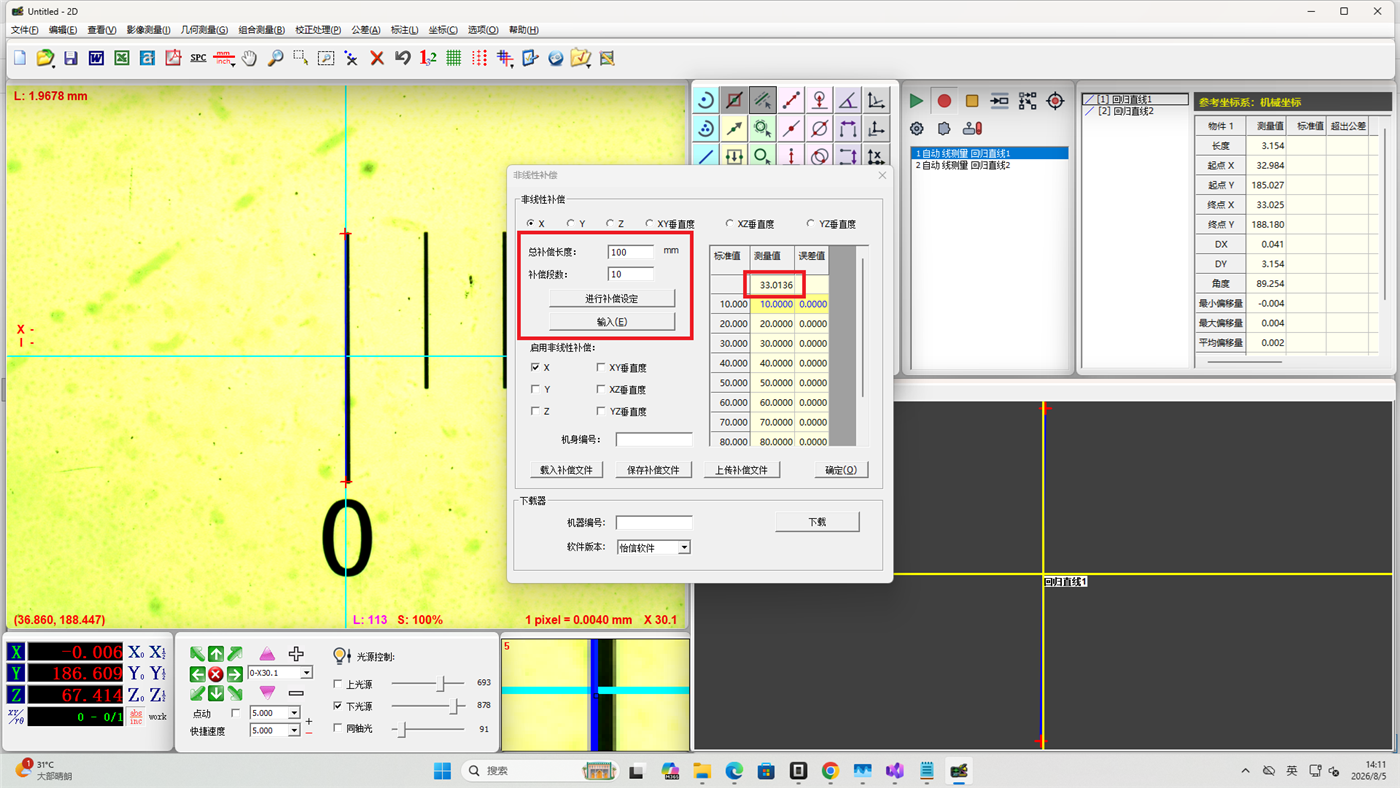
第三步:设定补偿参数
- 输入总补偿长度和补偿段数
- 点击进行补偿设定,软件将自动生成数据模板
- 将机台移动到补偿起始位置
- 点击输入,测量值栏会标注 X 轴的真实坐标(如 66.8823)
第四步:逐段完成补偿
- 按照数据模板,将机台依次定位到刻度尺上各个补偿位置
- 每次到达指定位置后点击输入,测量值栏会标注 X 轴的相对坐标(如 9.9926)
- 按同样方法依次完成所有数据段
- 完成整个数据表格后,点击确定
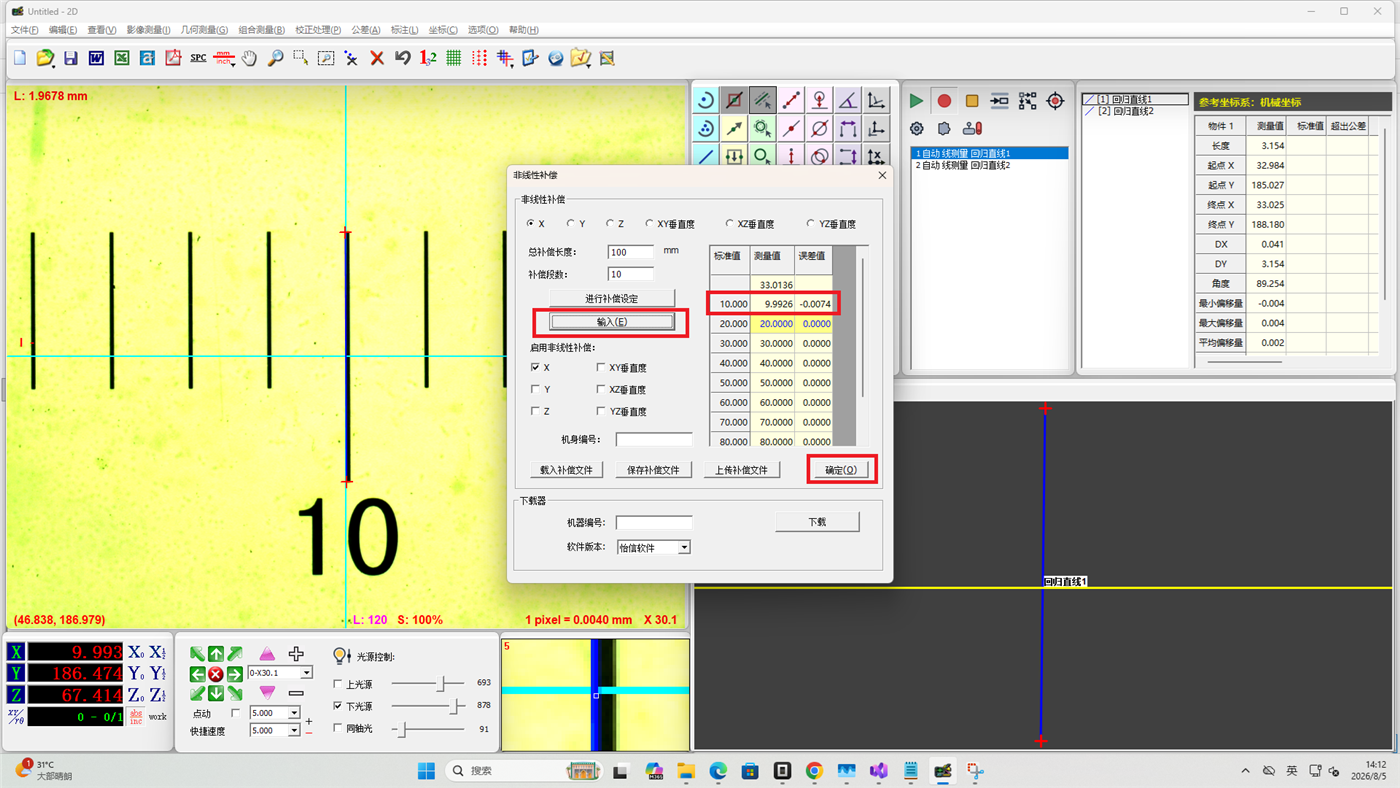
Y 轴和 Z 轴的非线性补偿操作同上,注意将刻度尺分别与 Y 轴和 Z 轴保持平行。
垂直度补偿
垂直度补偿用于修正各轴之间的垂直度误差,包括 XY 垂直度、XZ 垂直度和 YZ 垂直度。
第五步:下载垂直度补偿数据
垂直度由工程师补偿后保存在服务器上。输入机台编号即可将补偿数据下载。
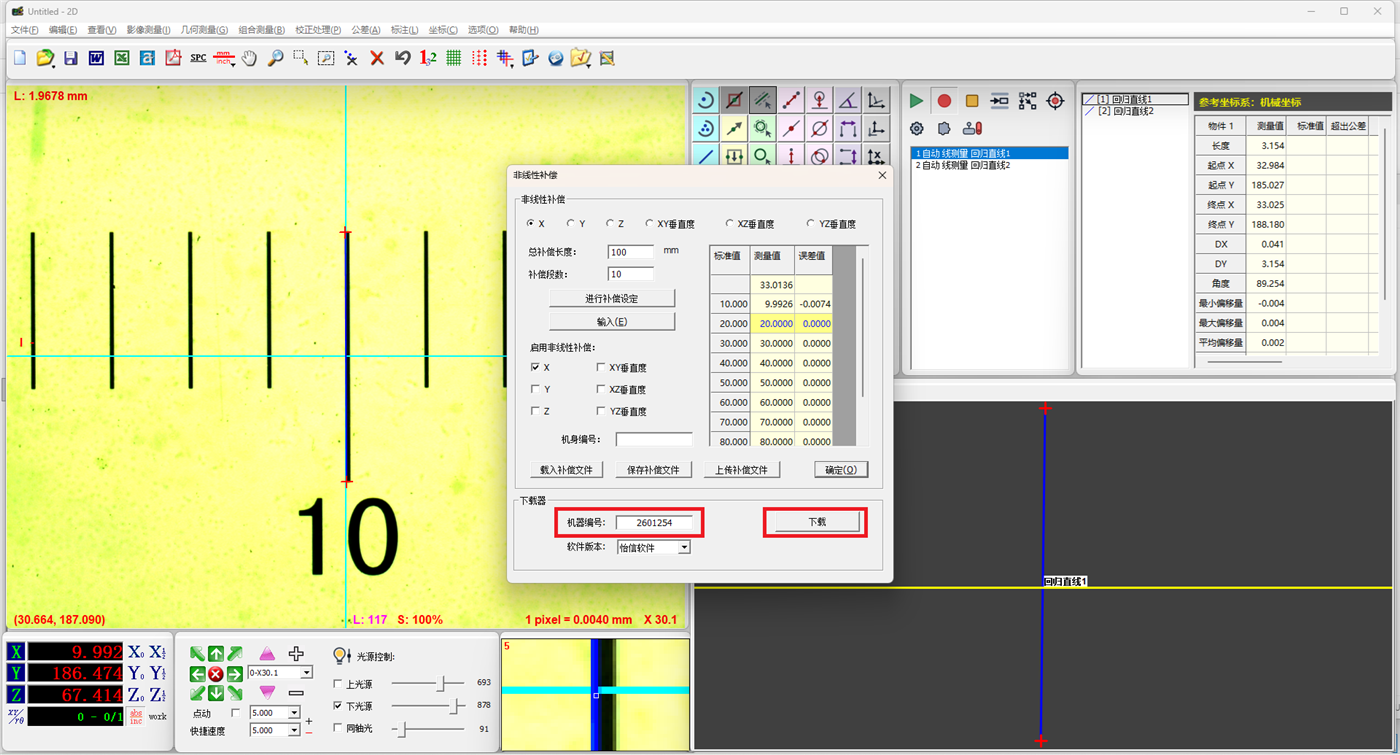
第六步:加载补偿文件
点击载入补偿文件,即可加载垂直度补偿数据。
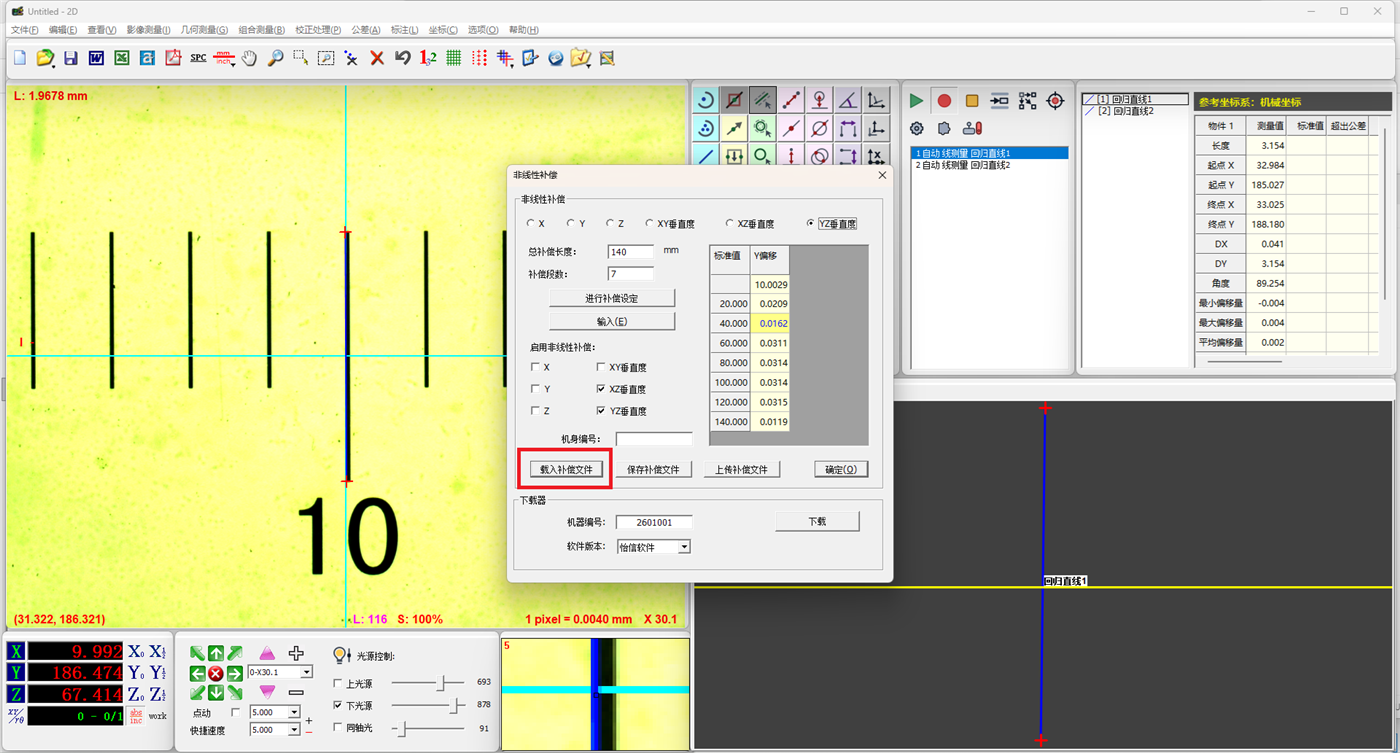
注意事项
- 非线性补偿涉及控制器参数修改,需向设备供应商获取权限
- 刻度尺与轴的平行度直接影响补偿精度
- 补偿段数越多,补偿精度越高,但操作越复杂
- 垂直度补偿需由工程师提前完成补偿并上传至服务器
- 建议定期检查补偿效果,必要时重新进行补偿